Vörur
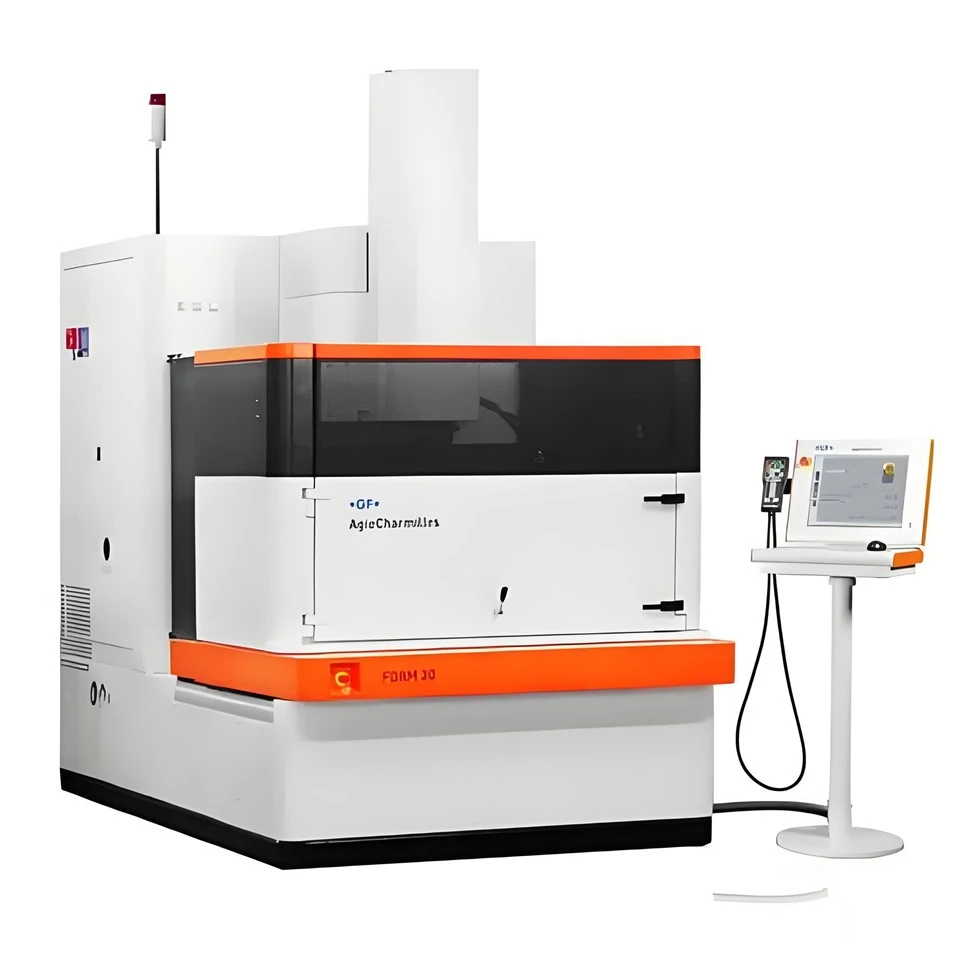
Nákvæm EDM mótunarvinnsla
Nákvæm rafhleðsluvinnsla|Kjarnalausnir fyrir flókin holrúm og mótun á sérstökum efnum
Humanoid vélmenni|loftrými|lækningatæki|NEV
Vara Stutt
Sem framleiðandi með kjarnatækni í nákvæmni EDM og flókinni rafskautaframleiðslu, bjóðum við upp á fagleganákvæmni EDM þjónustu, sem sérhæfir sig í nákvæmni framleiðslu á flóknum þrívíddar holrúmum, djúpum og þröngum rifum, ör-holum og háum-nákvæmni yfirborði fyrir ýmis leiðandi efni.
Við búum yfir fullkomnu tæknikerfi, allt frá nákvæmum EDM vélum og fjöl-ása CNC kerfum til greindar rafskautasafna, sem ná yfir hágæða framleiðslusvið eins og nákvæmni innspýtingarmót, móta-steypumót, stimplunarmót, túrbínutappa fyrir flugvélar-nákvæmni- fyrir lækningatæki, Við skiljum djúpt ýtrustu kröfur um nákvæmni holrúms, grófleika yfirborðs, skerpu brúnar og vinnslu skilvirkni við áskoranir eins og mikla rúmfræðilega flókið, erfiða efnisvinnslu, strangar kröfur um yfirborðsgæði og vinnslustöðugleika. Við erum staðráðin í að ná betri afritunarnákvæmni, framúrskarandi yfirborðsheilleika og stöðugri endurtekningarhæfni ferla með samþættingu skynsamlegrar losunarstýringar, fjölása tengingaraðferða og nákvæmni rafskautaverkfræði.
Kjarna kostir
(1) Nákvæm vinnsla á flóknum þrívíddar holrúmum og djúpum og þröngum mannvirkjum
① Fjölása tengihornshreinsun og hliðarvinnslutækni
notar fjögurra-ása/fimm-ása EDM vél, ásamt nákvæmni vísitölubúnaði, til að gera sér grein fyrir hreinsun neðra hornanna í djúpum holum, vinnslu á hliðarhalla og stöðugri EDM-myndun flókinna yfirborðs. Lóðrétt hliðarveggurinn getur náð 89,5 gráðum og lágmarks innri radíus R Minna en eða jafnt og 0,05 mm, forðast truflun og verkfæramerki í hefðbundinni vinnslu.
② Hátt stærðarhlutfall þröngt gróp og örbygging myndast
getur unnið úr þröngum grópbyggingum með breidd 0,1-2,0 mm og stærðarhlutfalli sem er meira en eða jafnt og 15:1, auk fíngerðra eiginleika eins og örgíra og örrása. Víddarnákvæmni er ±0,005 mm og réttleiki hliðarveggsins er Minna en eða jafnt og 0,01 mm/100 mm. Það er hentugur fyrir nákvæmnismót og örkerfishluta.
③ Vinnsla á blindgötum og óreglulegum holum með mjög-miklu dýpi-til
-þvermálshlutfall: Fyrir djúphola mannvirki eins og kælivatnsholur og útblástursholur, er rafhleðslumyndun framkvæmt með því að nota rör rafskaut eða sérstök rafskaut. Þetta getur náð vinnslu á djúpum blindgötum með þvermál Φ0,3-Φ3mm og hlutföllum dýpt-til þvermáls sem er meira en eða jafnt og 50:1. Lögun holubotnsins er stjórnanleg og gataveggurinn er ekki mjókkaður.
(2) Álags-laus vinnsla á efnum með-hörku og sérstökum málmblöndur
① Há-nákvæmni holrúmsvinnsla á sementuðu karbíði og hertu stáli:
Bein raflosunarmótun flókinna holrúma fyrir mótstál og sementað karbíð (eins og YG15) með hörku sem er meiri en eða jafnt og HRC 60. Það er enginn vélrænn skurðarkraftur meðan á vinnsluferlinu stendur, sem forðast brot á efni og aflögun á streitu. Víddarnákvæmni holrúmsins getur náð ±0,005 mm.
② Há-afköst rafhleðsluvinnsla á há-hita málmblöndur og títan málmblöndur
: Fyrir efni sem er erfitt-að-vinnsla eins og Inconel 718 og Ti6Al4V eru sérstök grafítrafskaut og fínstilltu losunarfæribreytur notaðar til að ná 0,5-3 mm³/mín. efnisfjarlægingarhraða, án örsprungna á yfirborði vélarinnar og hitaáhrifalaga dýpt sem er jöfn og 0 mm stjórnanleg.
③ Fjölkristallaður demantur (PCD) og kúbískur bórnítríð (CBN) myndast
er notað til að móta og klippa skurðbrún ofurharðra verkfæraefna nákvæmlega, sem getur náð nákvæmri stjórn á skurðbrún radíus R0,01-0,1mm, án þess að klippa á skurðbrúninni, og stórbæta endingu og samkvæmni ofurharðra verkfæra.
(3) Greindur losunarstýring og hámörkun yfirborðsgæða
① Aðlagandi púlsaflgjafi og snjöll bilstýring:
Útbúinn með CNC nákvæmni púlsaflgjafa, losunartími, bil og straumur er stilltur í rauntíma í samræmi við losunarstöðu. Ásamt snjöllu bilsservókerfinu næst stöðug útskrift, vinnsluskilvirkni er bætt um 20% og rafskautatapshlutfallið er minnkað í minna en eða jafnt og 0,3%.
② Nákvæm stjórn á grófleika yfirborðs í gegnum fjöl-ferli:
Með því að sameina grófa, miðlungs og fína losunarfæribreytur er hægt að stjórna yfirborðsgrófleika Ra nákvæmlega frá 0,05 til 3,2 μm. Mirror EDM getur náð Ra Minna en eða jafnt og 0,1 μm og hægt er að fá matt eða áferðargott yfirborð eftir þörfum.
③ Rafskautatapsbætur á netinu og eftirlit með formgerð:
Þrívíddarnemi er notaður til að mæla rafskautatap á netinu og bætir sjálfkrafa upp vinnsluleiðina til að tryggja nákvæmni holrúmmálanna. Ásamt vöktunarkerfi fyrir vinnslusvæði er losunarstaðan fylgst með í rauntíma til að koma í veg fyrir óeðlilega losun.
(4) Nákvæm rafskautsverkfræði og hraðsvörunargeta
① Flókin rafskauts margra-ása nákvæmnisvinnsla og skoðun:
Hann er búinn fimm-ása háhraða-fræðslumiðstöð og getur unnið rafskautsefni eins og grafít, kopar-wolfram og kopar. Lágmarksstærð rafskautseiginleika er stærri en eða jöfn 0,1 mm, nákvæmni rafskautsins er ± 0,002 mm og hægt er að framkvæma mælingu og leiðréttingu á rafskautinu á netinu.
② Fjöl-rafskautssamsetning og sjálfvirk skiptitækni
tekur upp fjöl-rafskauta fjöl-vinnsluaðferð fyrir flókin holrúm. Sjálfvirka rafskautaskiptakerfið (AEC) gerir sjálfvirka auðkenningu og skiptingu á allt að 30 rafskautum kleift, dregur úr handvirkum inngripum og bætir samkvæmni í vinnslu.
③ Losunarferlisgagnagrunnurinn og hröð ferliþróun
koma á fót gagnagrunni fyrir ferlibreytur sem nær yfir algengar efnissamsetningar (stál-kopar, stál-grafít, sementkarbíð-kopar-wolfram osfrv.) til að styðja við hraða vinnsluþróun nýrra hluta, með árangurshlutfalli fyrsta-hluta sem er meira en eða jafnt og 90%.
Tæknileg færibreyta
|
Tegund hluta |
Helstu eiginleikar og dæmigerð forrit |
Vinnanleg efni |
Kostir kjarnavinnslu |
|
Nákvæmni innspýtingarmóthola |
Flóknir lausir-fletir, fínir rifbeinir og djúpt holrými; miklar kröfur um yfirborðsgæða (spegill eða áferðaráferð). |
Stál (S136, NAK80, 718), sementað karbíð |
Há yfirborðsgæði, afritun flókinna rúmfræði og getu til að búa til mjó rafskaut. |
|
Deyjasteypumót og mótaformhola |
Stór, djúp holrúm; efni sem eru viðkvæm fyrir aflögun undir hita; krefst mikillar slitþols og mótstöðu gegn hitaþreytu. |
Heitt vinnustál (H13, 8407), koparblendi með mikilli hitaleiðni |
Álags-laus vinnsla, varðveitir efniseiginleika: aðgreind vinnslutækni fyrir stór rafskaut. |
|
túrbínuskífur í flugvélahreyfli |
Þrívíddar bogadreginn tapp og gróp, úr -erfitt-að-háhita málmblöndu; krefst mikillar nákvæmni og samkvæmni. |
Nikkel-ofur málmblöndur (Inconel 718, Waspaloy), títan málmblöndur |
Multi-ása tengingarvinnsla á flóknum yfirborðum, engin endursteypt lagastýring og mikil samkvæmni í lotuframleiðslu. |
|
Nákvæmar hlutar fyrir lækningatæki |
Örskipuð, lífsamhæf efni með mikilli-hörku; krefst ekki burrs og engrar mengunar. |
Ryðfrítt stál (316L), títan ál (CP-Ti, Ti6Al4V), kóbalt-króm ál |
Ör-vinnslumöguleikar, hreint framleiðsluumhverfi, samþætt yfirborðsaðgerð |
|
Há-nákvæmni stimplun og framsækin teygjur |
Fyrir efni með smá bil (Minna en eða jafnt og 0,01 mm) og mikla hörku; krefst skarpra skurðbrúna og langan endingartíma. |
Duft há-hraðastál (ASP röð), sementað karbíð, álfelgur verkfærastál |
Nákvæm stjórn með örfáum bilum tryggir að ekki slípast á skurðbrúninni og útilokar þörfina fyrir slípun eftir-vinnslu. |
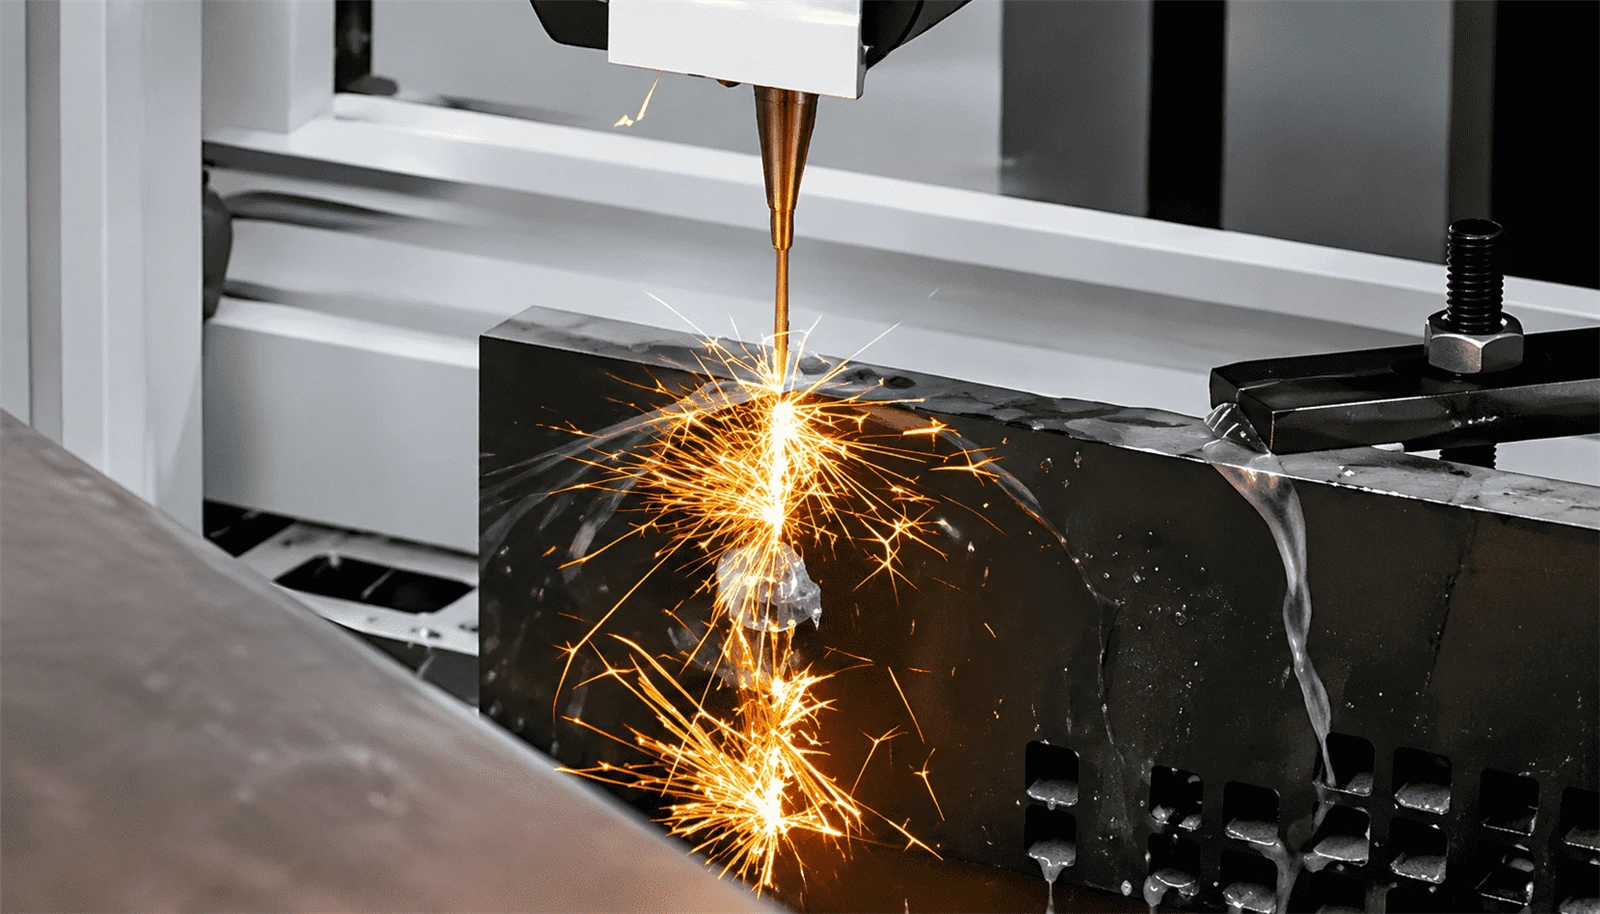
- OEM og ODM framleiðslustuðningur;
- Vinnsla byggð á teikningum viðskiptavina, þrívíddarlíkönum eða líkamlegum sýnum;
- Frumgerðaþróun,-litlar prufuframleiðsla og magnframleiðsla;
- Vinnsla á efnum sem er erfitt-að-vinnsla eins og karbíð, verkfærastál, títan málmblöndur og há-hita málmblöndur;
- Nákvæm myndun djúpra rifa, mjóra raufa, skörp innri horn, óregluleg bogadregin yfirborð og flókin holrúm.
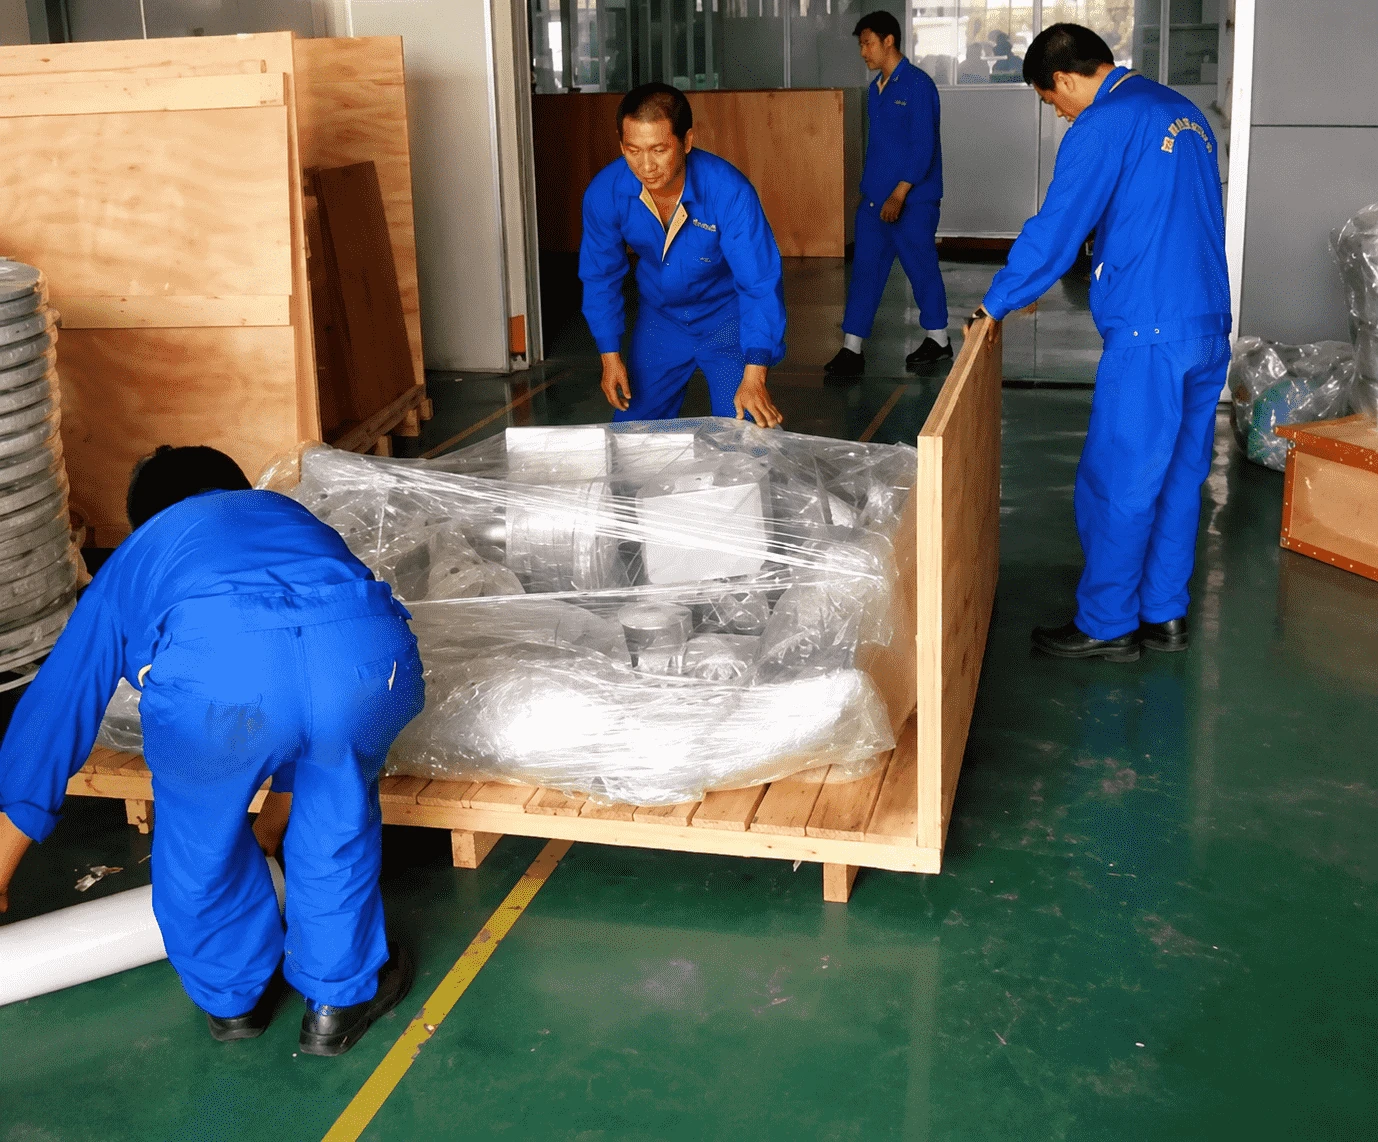
Við hönnum hentugar umbúðalausnir í samræmi við uppbyggingu, stærð, yfirborðskröfur og sendingaraðferð EDM íhlutanna í nákvæmni sökku. Markmiðið er að draga úr hættu á höggi, rispum, raka og tæringu við flutning.
Algengar pökkunarvalkostir eru:
- Einstakar eða hópaðar hlífðarumbúðir til að koma í veg fyrir að hlutar nuddist hver við annan;
- Auka vernd fyrir mikilvæg svæði eins og há-nákvæmni yfirborð, mótað yfirborð, skörp horn og mjóar rifur;
- Notkun á-ryðvarnarolíu, VCI pappír, þurrkefni eða lofttæmi umbúðir þegar þess er krafist;
- Öskjur, tréhylki, bretti eða styrktar umbúðir eftir þyngd hluta og flutningsfjarlægð;
- Flyttu út-tilbúnar umbúðalausnir sem henta fyrir alþjóðlega flutninga.
Allt sem þú þarft að vita
Býður þú upp á sérsniðna framleiðslu fyrir EDM íhluti með nákvæmni sökkvandi?
Já. Við bjóðum upp á sérsniðna nákvæmni sinker EDM þjónustu byggða á teikningum viðskiptavina, sýnum, þrívíddarlíkönum eða tæknilegum kröfum. Þjónusta okkar nær yfir frumgerð, smærri-prufuframleiðslu og magnframleiðslu.
Getur þú framleitt hluta samkvæmt teikningum okkar eða sýnum?
Já. Viðskiptavinir geta útvegað 2D teikningar, 3D líkön, líkamleg sýni eða tækniforskriftir. Verkfræðiteymi okkar mun meta framleiðslugetu út frá efni, uppbyggingu, nákvæmnikröfum, vikmörkum og yfirborðsfrágangi.
Hvert er lágmarks pöntunarmagn?
Dæmigert lágmarkspöntunarmagn er 10 stykki. Hægt er að ræða nákvæma MOQ á sveigjanlegan hátt eftir uppbyggingu hluta, efni, vinnsluerfiðleika og kröfur um verkefni.
Getur þú gert sýnishorn fyrir fjöldaframleiðslu?
Já. Við getum útvegað sýnishorn eða frumgerðir fyrir fjöldaframleiðslu, sem gerir viðskiptavinum kleift að sannreyna stærðir, athuga samsetningu passa, framkvæma virkniprófanir og staðfesta framleiðsluferlið.
maq per Qat: nákvæmni edm mynda machining, Kína nákvæmni edm mynda machining framleiðendur, birgja, verksmiðju